 20年匠心智造永磁同步电机

13771578670
20年匠心智造永磁同步电机
13771578670

热搜关键词: 永磁同步电机价格 矢量变频器 永磁电机和普通电机区别 防爆永磁同步电机
车间里电机一烧,第一反应多半是找师傅重绕。但实际情况是:有的能修,有的修完三个月又烧,还有的修完装上去就是没劲。
差别不在师傅手艺,在烧的位置。下面四个部位逐一过一遍,基本就能定。
打开接线盒,用 500V 兆欧表测绕组对地绝缘,冷态下看读数:
≥0.5MΩ:绝缘尚可,问题不在绕组对地。
0.1~0.5MΩ:受潮,先烘干再测。这种情况很常见,尤其停机久的设备、雨季、水冷机组接线盒进水,烘干后往往能恢复。
<0.1MΩ 或直接归零:绕组接地,这台基本报废。
注意一点:受潮不等于烧毁。见过不少设备停了两个月,开机跳闸,拆开就判烧了,其实烘 8 小时就好了。
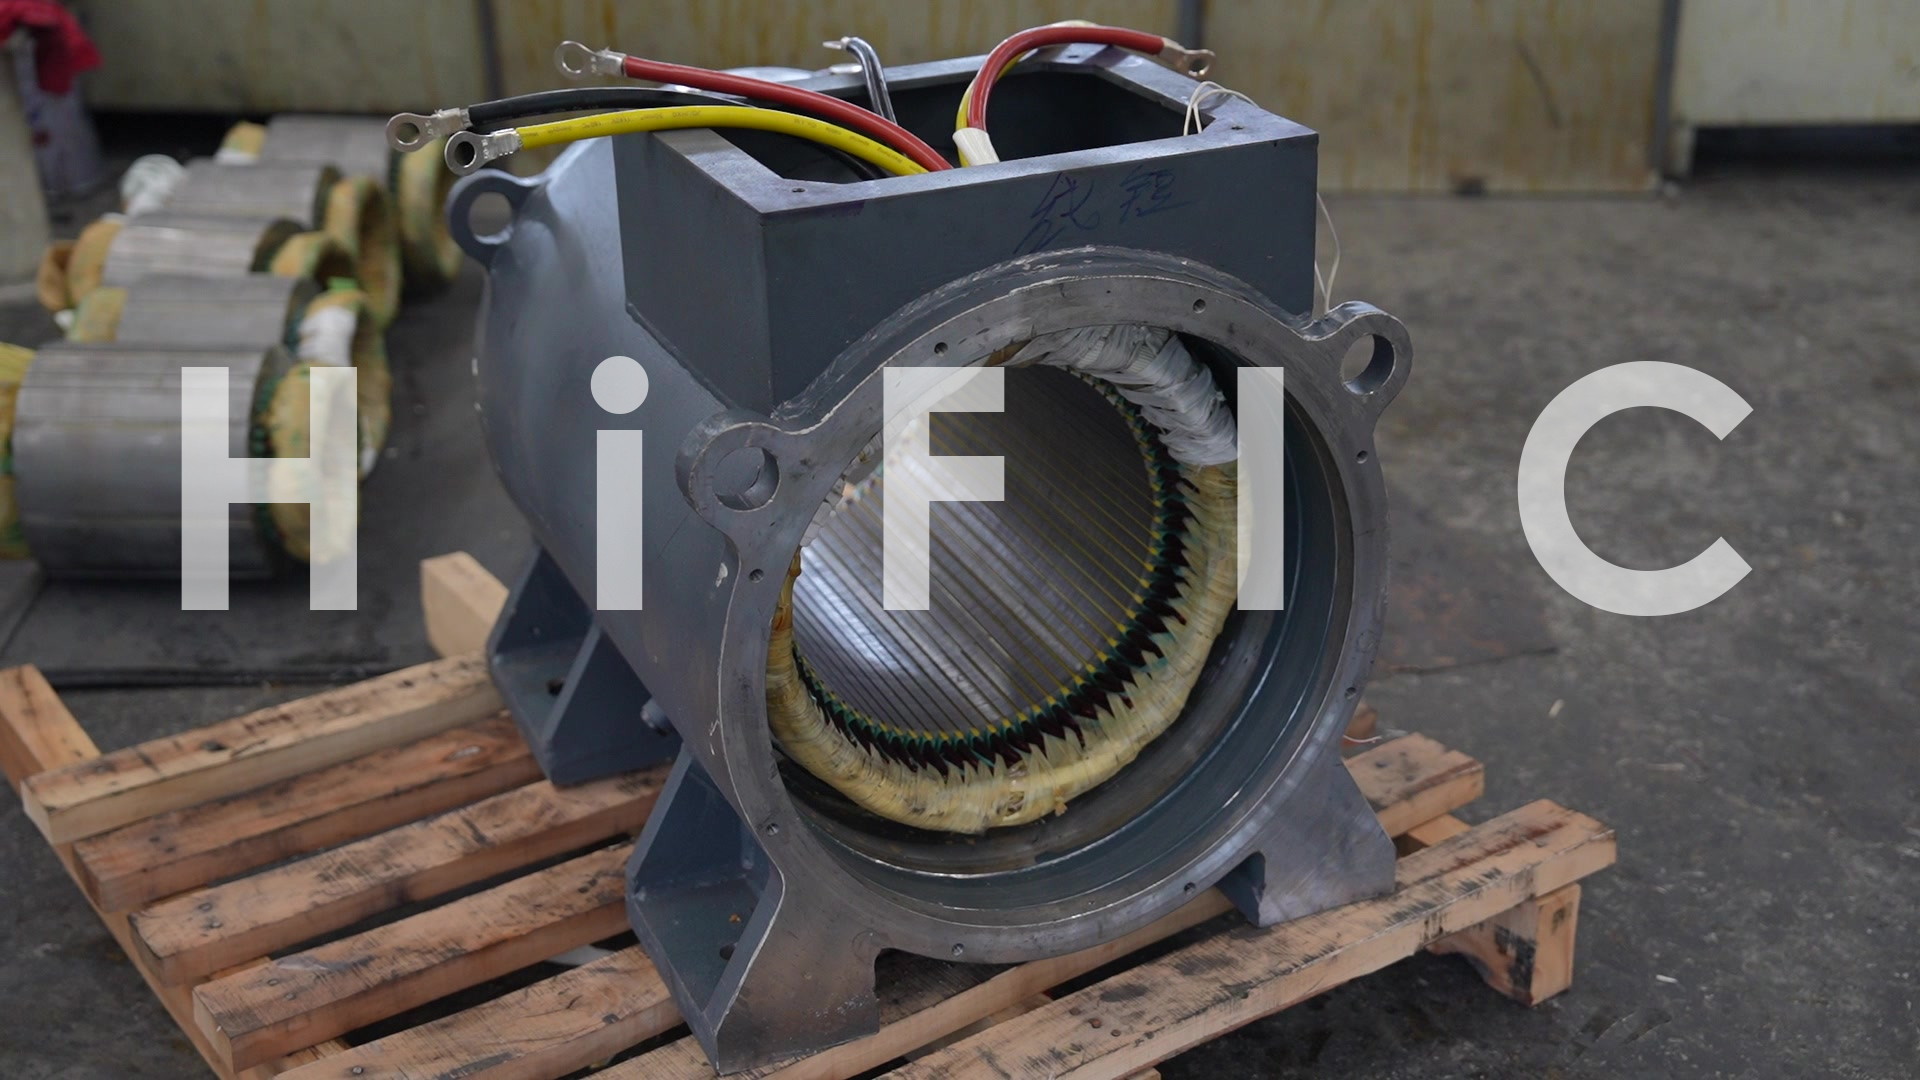
用直流电阻仪分别测 U、V、W 三相,算不平衡度:
≤2%:正常。
2%~5%:可疑,多半有轻微匝间短路。
>5%:基本确认匝间短路。
这一步是关键。电机烧毁最常见的形态不是整相烧黑,而是某一相局部几匝短路,外表看不出,一上电就跳。只看外观会误判。
绕组可以重绕,铁芯和轴不行。
铁芯:硅钢片之间的绝缘漆膜一旦击穿,会形成片间短路,表现为空载电流偏大、铁损升高、局部发热。这种情况重绕也没用,装上去照样热。
扫膛:轴承先抱死,转子蹭到定子,铁芯被磨出沟,直接报废。
轴颈:磨损超过 0.05mm、轴承位跑外圈,得换轴或镶套,工时加材料已经接近新机。
永磁电机的绕组烧了,多数师傅会说能绕。但重绕之后有一道绕不过去的工序:浸漆后要进烘干箱。
常规烘干温度 120~150℃。而钕铁硼磁钢的耐温是分档的:N 系最高工作温度约 80℃,H 系约 120℃,SH 系约 150℃。
也就是说,磁钢在烘干箱里待几个小时,大概率已经退磁了。修完装上去的表现是:空载电流明显偏大、带载没劲、温升比以前高。客户常以为是师傅没绕好,其实是磁钢废了。
判断方法:修好后测反电动势,比同型号新机低 5% 以上,就是退磁。
所以结论很直接:永磁电机烧毁,重绕基本不划算,直接换新更省。
重绕的市场价一般是新机的 40%~60%,但真正花钱的地方在别处:拆装、运输、停机。一台装在挤出线上的主电机,停一天损失的产量,往往比重绕费高得多。维修后的寿命,通常是新机的二分之一到三分之二。
一条相对实用的分界线:
可以修——铁芯完好、轴颈正常、非永磁、功率 30kW 以下、非连续生产关键位。
建议换——铁芯受损或扫膛、永磁电机、30kW 以上、24 小时连续生产线上的主传动。
换新机之前,先把烧毁原因查清楚。三相电源不平衡、缺相、长期过载、散热风道堵塞、变频器参数设错,这五个原因占了烧机的大头。原因不查,新机装上去照样烧。
尤其是缺相——三相电压不平衡度超过 2% 就该处理。很多车间是配电柜里一个接线端子松了,查十分钟能省一台电机。





海菲克智能科技(江苏)有限公司 版权所有©苏ICP备2024120405号  苏公网安备32021402003107号
电话咨询
在线留言
微信咨询


